Вся методика расчёта выбросов при сварке — в одной интерактивной шпаргалке
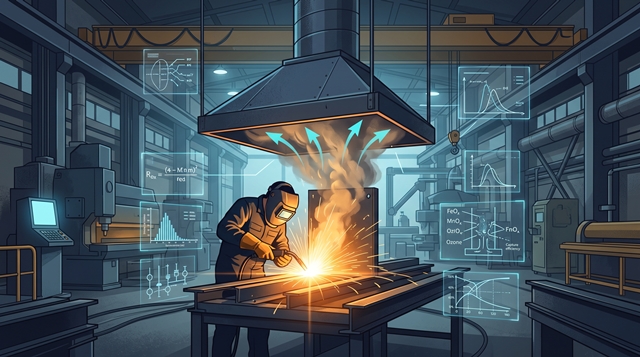
Расчёт выбросов при сварке — от техпроцесса до тонны в год
Методика систематизирует расчёт выбросов загрязняющих веществ от стационарных источников, занятых сваркой, резкой, пайкой, лужением и сваркой термопластов. Она служит основой инвентаризации, программ производственного экологического контроля (ПЭК) и нормативов допустимых выбросов.
Документ разработан экспертами ФГБУ «ФЦАО» и СРО Ассоциация «НАКС». Имеет статус официального документа свободного распространения.
Инвентаризации выбросов · отчётности 2‑ТП (воздух) · разработки ПЭК · проектов нормативов допустимых выбросов (НДВ).
Согласно разделу 3 методики, расчётные алгоритмы запрещено применять для стационарных источников с вытяжными устройствами, если для них установлены национальные стандарты РФ по инструментальному измерению состава выбросов. При наличии технической возможности прямых замеров использование расчёта вместо них — нарушение порядка инвентаризации.
Какие процессы охватывает методика
Четыре укрупнённые группы технологических операций. Разверните карточку, чтобы увидеть входящие в неё процессы и типовые производства, где они применяются.
Сварка металлопродукции
Раздел 6.1 ▾Машиностроение, изготовление металлоконструкций, производство котлов и сосудов под давлением, трубопроводов, вагоностроение, судостроение, автопром, ремонтные производства.
Соединение деталей из сталей, алюминия, титана, меди, никеля и их сплавов расплавлением кромок — с расходованием присадочного материала (электрод, проволока, порошок, флюс) либо без него (контактная сварка, сварка трением).
Термическая резка и строжка
Раздел 6.2 ▾Заготовительные участки, раскрой листового проката, демонтаж и ремонт металлоконструкций, судоремонт, изготовление деталей.
Разделение металла за счёт локального нагрева, плавления и удаления материала из зоны реза. Строжка применяется не для раскроя, а для удаления дефектных швов, разделки кромок, снятия наплавки и ремонта.
Пайка, пайкосварка и лужение
Раздел 6.3 ▾Электротехника и электроника, приборостроение, теплообменники, холодильное оборудование, медные трубопроводы, кабельные и монтажные работы.
Пайка — соединение деталей припоем, температура ликвидус которого ниже температуры солидус основного металла. Лужение — нанесение слоя припоя на поверхность погружением, прокаткой или обработкой в ванне.
Сварка неметаллической продукции (термопласты)
Раздел 6.4 ▾Строительство и ремонт полиэтиленовых и полипропиленовых трубопроводов, изготовление полимерных ёмкостей, воздуховодов, канализационных систем, геомембран, химстойких аппаратов.
Соединение изделий из термопластичных полимеров (ПЭ, ПП, ПВХ, ПВДФ и др.) нагревом с последующим сплавлением кромок. Выделения образуются за счёт термической деструкции и испарения компонентов полимера.
Не только вентиляционная труба поста. Источником может выступать само сварочное оборудование, горелка, зона шва, электрод, флюс; при пайке — паяльники, ванны с припоем, валики, печи; при резке — плазмотроны, газорезчики, лазерные резаки и зона реза.
Идентификация ЗВ и нормативное соответствие
Состав сварочного аэрозоля включает твёрдую (ТССА) и газовую (ГССА) фазы. Ошибка в классификации ЗВ — самое частое замечание надзорных органов. Перечень веществ жёстко зависит от марки электрода, флюса, припоя и группы металла — единого перечня «для сварки вообще» не существует.
Группы веществ по типу процесса
| Группа | Вещества | Источник образования |
|---|---|---|
| Сварочный аэрозоль | Оксид железа, соединения марганца, хром, оксид никеля, оксид меди, оксид цинка, диоксид титана, оксид алюминия, оксид магния, соединения кобальта, молибдена, вольфрама, ванадия, циркония, ниобия, церия, лантана | Испарение, окисление и конденсация компонентов основного металла, электрода, проволоки, флюса |
| Неорганическая пыль | Пыль SiO₂ 20–70%, плохо растворимые фториды, бура, фосфорный ангидрид | Покрытия электродов, флюсы, шлак |
| Газообразные неорганические | Оксид углерода, оксиды азота, гидрофторид | Горение, электрическая дуга, фторсодержащие флюсы |
| Органические компоненты | Этанол, триэтаноламин, канифоль талловая, салициловая кислота, этиленгликоль | Флюсы, очистители, технологические составы |
| Вещества пайки | Свинец и его соединения, оксид олова, оксид кадмия, оксид висмута, оксид цинка, оксид меди, фториды, бура, канифоль | Припои, флюсы, ванны расплава, покрытия деталей |
| Термопласты | Формальдегид, ацетальдегид, хлорэтен, гидрохлорид, фенол, уксусная кислота, этиленгликоль | Термическая деструкция полимера (ПЭ, ПП, ПВДФ, ПВХ) |
Соответствие наименований (Распоряжение № 2909‑р)
| Краткое наименование в методике | Официальное наименование | СанПиН 1.2.3685‑21 |
|---|---|---|
| Железа оксид | диЖелезо триоксид (в пересчёте на железо) | диЖелезо триоксид |
| Марганец и его соединения | Марганец и его соединения (в пересчёте на MnO₂) | Марганец и его соединения |
| Гидрофторид | Фториды газообразные (в пересчёте на фтор) | Гидрофторид (Водород фторид) |
| Пыль неорганическая (SiO₂ 20–70%) | Пыль неорганическая с содержанием Si 20–70% | Пыль неорганическая (шамот, цемент и др.) |
| Хром | Хром (в пересчёте на хром (VI) оксид) | Группируется как хром (VI) |
| Никель оксид | Никель, оксид никеля (в пересчёте на никель) | Никель оксид |
Ряд компонентов (оксид висмута, триоксид вольфрама, пентаоксид ниобия, дихлорид цинка и др.) при инвентаризации объединяются в группу «Взвешенные вещества».
Общий принцип: от расхода материала до массы выброса
В основе методики — удельные показатели выделений (Приложение А), дифференцированные по способу обработки, виду расходного материала и группе основного металла по ГОСТ ISO 15608.
Максимальный разовый выброс, M (г/с)
Характеризует неблагоприятный режим работы источника. Считается по расходу материала (или интенсивности процесса) в наиболее интенсивный расчётный час, а не по среднегодовым показателям.
Валовой выброс, Mг (т/год)
Используется для инвентаризации, отчётности, платы за НВОС, проектов НДВ. Строится на фактическом годовом расходе материалов, годовой длине швов или продолжительности работ.
Организованный vs неорганизованный выброс
При наличии местного отсоса выделения нельзя целиком относить к вентиляционной трубе — методика требует раздельного учёта захваченной и незахваченной доли. Это особенно важно для ручной сварки в больших цехах, крупногабаритных изделий и работ на открытых площадках.
Множитель ηО · (1 − ηГОУ,i) — доля, прошедшая через местный отсос и газоочистку, относится к организованному источнику.
Множитель (1 − ηО) · S — доля, поступающая в помещение или сразу в атмосферу (открытая площадка). Для источников без отсоса ηО = 0.
S = 0,4 — только для твёрдых частиц (пыль, оксиды металлов) при работе внутри помещения. Для любых газов (CO, NO₂, NO, HF, HCl, формальдегид) и для любых работ на открытом воздухе S всегда равен 1. Применение S = 0,4 к газам — методологическая ошибка, занижающая выброс примерно в 2,5 раза.
Паспортная эффективность фильтра «по пыли» нельзя механически переносить на CO, NOₓ, HF, HCl и другие газы. Рукавный или картриджный фильтр может отлично улавливать твёрдые частицы и почти не решать проблему газовых компонентов.
Трансформация оксидов азота
Согласно п. 39 Приказа Минприроды № 871, суммарные выбросы NOₓ разделяются на стадии расчёта на два вещества с фиксированными коэффициентами:
Порядок: (1) определить суммарное выделение «оксидов азота» по удельному показателю → (2) распределить на NO и NO₂ по коэффициентам → (3) внести в перечень раздельно.
Формулы и исходные данные по разделам 6.1–6.4
Ниже — исходные данные, которые эколог собирает на объекте (без справочных удельных показателей gij, которые берутся из таблиц Приложения А), и соответствующие формулы максимального разового и валового выброса.
Сварка металлов с присадкой
ММА, MIG/MAG, под флюсом, TIG с присадкой, плазменная и лазерная наплавка порошком/проволокой — где расходуется электрод, проволока, лента, порошок или флюс.
- →Марка и тип расходного материала (электрод / проволока / лента / порошок / флюс)
- →Максимальный расход материала b′j, кг/ч (для M)
- →Годовой расход материала B′j, кг/год (для Mг)
- →Для штучных электродов — фактическая длина и норматив огарков n, %
- →Число одновременно используемых материалов / постов
- →Эффективность местного отсоса ηО и ГОУ ηГОУ,i по веществу
- →Место проведения работ (помещение / открытая площадка) — для S
Для ручной дуговой сварки штучными электродами из расхода исключается норматив огарков n — иначе выброс окажется завышен.
| Длина электрода, мм | 250 | 300 | 350 | 400 | 450 |
|---|---|---|---|---|---|
| Норматив огарков n, % | 20,0 | 16,7 | 14,3 | 12,5 | 11,1 |
Справочные таблицы удельных показателей
Ключевая часть методики: без этих таблиц расчёт невозможен. Строка выбирается одновременно по трём признакам — технология, вид расходуемого материала, группа металла/полимера.
| Таблица | Назначение | Единица удельного показателя |
|---|---|---|
| А.1 | Дуговые и родственные процессы сварки металлов с присадкой | г/кг расходуемого материала |
| А.2 | Сварка металлических материалов без присадки | г/м шва или г/ч |
| А.3 | Термическая резка металлов | г/(мм·м) или г/(мм·ч) |
| А.4 | Сварка термопластичных полимеров | г/м или г/ч |
| А.5 | Паяльные работы и лужение | мг/100 паек, г/м соединения, г/(с·м²) зеркала ванны |
Нельзя применять показатели ручной дуговой сварки к полуавтоматической газозащитной только потому, что обе выполняются по стали; показатели плазменной резки — к кислородной; показатели пайки по длине шва — к точечной пайке; показатели сварки полиэтилена — к полипропилену или ПВХ.
Что собрать по каждому источнику
Практический чек-лист для формирования «паспорта исходных данных» источника — сгруппирован по типу информации.
Технологические данные (общие)
▾- Наименование участка, цеха, поста, площадки
- Номер и тип источника выброса
- Наименование операции и код/тип сварочного процесса
- Материал изделий, группа металла или вид полимера
- Марка электрода, проволоки, ленты, порошка, флюса, припоя
- Технические паспорта и сертификаты расходных материалов
- Наличие покрытий: оцинкование, грунт, ЛКП, масло, консервационная смазка
- Количество одновременно работающих постов, горелок, автоматов, ванн, резаков
- Максимальный и годовой режим работы
Данные для расчёта с присадкой
▾- Максимальный расход каждого сварочного материала, кг/ч
- Годовой расход каждого материала, кг/год
- Для штучных электродов — фактическая длина и учёт огарков
- Одновременность применения материалов и оборудования
Данные для работ без присадки
▾- Длина шва в час и за год либо продолжительность работы, ч
- Тип контактной сварки: точечная, шовная, рельефная, стыковая
- Производительность оборудования или фактическое число изделий/циклов
Данные для резки
▾- Вид резки или строжки
- Толщина металла
- Длина реза в час и за год
- Продолжительность операций: мин, ч/сут, рабочих дней в году
- Количество одновременно работающего оборудования
Данные для пайки и лужения
▾- Тип припоя и флюса
- Количество точечных паек в час и в год
- Длина паяного соединения в час и в год
- Для лужения — максимальная и годовая площадь зеркала ванн, время работы
- Режим температур и наличие крышек/укрытий
Данные по вентиляции и очистке
▾- Схема местной вытяжной вентиляции и подключённые посты
- Паспортная или подтверждённая эффективность местных отсосов
- Эффективность ГОУ по каждому загрязняющему веществу
- Разделение организованного и неорганизованного потока
- Расположение оборудования: помещение / навес / открытая площадка
- Документы о техническом состоянии и обслуживании фильтров
Типичные ошибки и рекомендованный порядок действий
Максимальный режим ≠ среднегодовой
Для M нельзя использовать среднегодовой расход материалов — только расход в наиболее интенсивный расчётный час.
Разделяйте потоки
Захваченная отсосом доля — организованный выброс; незахваченная — в помещение или атмосферу. Критично для ручной сварки в цехах.
ГОУ — по веществам
Эффективность фильтра по пыли не решает проблему CO, NOₓ, HF, HCl — ηГОУ,i задаётся отдельно для каждого вещества.
Не вся масса электродов — в дело
Огарки обязательно исключаются из расхода штучных электродов, иначе выброс завышается.
Покрытия — отдельный анализ
Окрашенные, оцинкованные, промасленные изделия могут давать доп. ЗВ, не отражённые базовой строкой таблицы.
Нормативная форма веществ
Марганец — в пересчёте на MnO₂, хром — на Cr(VI), железо — на железо, никель — на никель.
Строки таблиц не смешиваются
Технология + материал + группа металла/полимера выбираются одновременно, без произвольных замен.
Рекомендованный порядок работы эколога
- 1Обследование участков сварки, резки, пайки, лужения и сварки полимеров.
- 2Выделение стационарных источников, определение режима работы и привязки к вентсистемам.
- 3Разделение операций по разделам методики: сварка с присадкой / без присадки / резка / пайка / термопласты.
- 4Идентификация материалов по техпаспортам, сертификатам и данным снабжения.
- 5Подбор строки из приложений А.1–А.5.
- 6Сбор максимальных и годовых показателей деятельности в требуемых единицах.
- 7Подтверждение ηО и ηГОУ либо принятие консервативных значений при отсутствии данных.
- 8Раздельный расчёт организованного и неорганизованного выброса.
- 9Разделение NOₓ на NO и NO₂ с учётом трансформации.
- 10Формирование расчётных таблиц с исходными данными, формулами, результатами (г/с, т/год) и ссылками на приложение А.
Программа для расчёта выбросов от сварочных работ
Если делать расчёт вручную по всем формулам раздела 6.1–6.4 не хочется — есть готовая программа, реализующая эту методику: подставляете исходные данные по своим источникам, программа берёт на себя подбор строк из Приложения А и саму арифметику.
|
uprza.ru · ссылка откроется в новой вкладке